글로벌리포트
 댓글 수0
 북마크 수0
 공유 수
| 리포트구분 | 산업리포트 | 콘텐츠구분 | 도시/건축, 도로교통 |
|---|---|---|---|
| 출처 | COLORADO DOT | ||
| 원문제목 | Investigating Crack Sealant Performance and Causes of Bumps in New Hot Mix Asphalt Overlays over Crack Sealants원문보기 | ||
| 언어 | 영어 | 국가 | 미국 |
| 등록일 | 2011-11-29 | 발행일 | 2010-09-21 |
| 첨부파일 | 등록된 첨부파일이 없습니다. | ||
1 소개
대부분의 고속도로 기관에서 도로포장 균열부를 실링으로 처리하는 방법은 흔히 쓰이는 방법이다. 실링은 포장층 속으로 들어가는 이물질 및 습기 등을 막기 위해 사용됨으로 이론적으로는 포장상태를 개선하는 것이다. 그러나 균열을 메우는 재료의 수량과 방법이 다르고 어떤 기술이 가장 좋은 해결방안인지에 관해서는 유지관리를 하는 사람들의 견해가 종종 사뭇 다른 경우가 많기 때문에 세 가지 다른 여건과 세 가지의 다른 제품을 가지고 몇 가지 방법을 사용하여 그 효과를 측정하는 실험이 시행되었다.
유지관리 인력이 흔히 쓰는 시공방법은 압축공기를 사용하여 균열부의 이물질을 제거하고 크랙 실런트를 가열하여 시공한 다음에 마지막으로 고무밀대로 포장면 주위를 평탄하게 하는 것이다. 또 다른 방법으로는 토치나 가열공기 주입봉을 사용하여 먼저 균열부를 가열시키고 균열부 속의 습기를 증발시킨다. 이어서 압축공기를 동시에 불어 넣으면서 실런트를 시공하는 것이다. 끝으로 세 번째 방법은 라우터로 균열부를 따라 홈을 잘 파고 압축공기로 이물질을 제거한 다음 실런트를 채우는 방법이다. 첫 번째 방법은 다른 방법에 비해 속도가 빠르고 장비나 인력이 덜 필요하기 때문에 널리 사용되고 있다. 그러나 크랙 실런트의 수명이 다른 방법과 비교하여 짧다면 간단히 압축공기만 가지고 하는 방법이 더 비쌀 수도 있다.
세 곳에서 두 가지 종류의 실런트를 가지고 세 가지 제품 및 세 가지 시공방법에 대한 실험결과가 있었다. 6개소의 균열부가 세 곳의 현장에서 각각의 조합에 의해 총 426개소를 시공하였다. 각각의 균열부는 각 현장과 공급업자 및 방법에 따르지만 동등한 조건에 의한 결과가 나오도록 시공이전에 조사가 이루어졌다. 각 현장의 연구는 균열의 상태와 길이가 같은 것만 엄격하게 포함되었다. 각각의 균열부는 시공 이전에 노견 쪽에 번호를 기입하였고 각 공급업자에게는 각각의 균열부가 어떤 방법으로 시공되어야 하는지를 나타내는 시공계획서가 제공되었다.
실런트의 성능은 시공초기 상태와 비교하여 길이 등 규모와 얼마나 잘 견디고 있는 지 등에 대해 평가되었다.
목 표
첫 번째 실험 목표는 재료, 방법 및 위치의 조합에 따른 장단기 성능특성을 결정하는 것이었다. 실런트의 성능은 시공초기 상태와 비교하여 길이 등 크기와 얼마나 잘 견디고 있는지 등으로 평가되었다. 이 실험을 위해 각 포장부위를 걸어서 현재 균열개소 수를 일일이 몸으로 측정하고 육안조사가 이루어졌다.
이 사업의 두 번째 목표는 크랙 실런트 위에 아스콘 오버레이 시공부위에 종종 나타나는 가로 균열의 원인과 요철부위의 발생원인 등을 조사하는 것이었다.
2. 관련문헌 검토
연결부 및 크랙 실런트 성능에 관한 참고 서적들은 많았다(1, 2, 3, 4, 5, 6, 12, 13). 라벨링과 연결부 조인트 스폴링에 대하여 성능이 개선된 포장방법 시행으로 이물질과 습기가 침투하는 것을 막는 잇점 들도 있다(6, 7). 다양한 기술과 재료들이 기후, 교통량, 설치 방법 및 재료들에 따라 차이가 있기 때문에 다양한 성공사례 등이 문헌에 기술되었다. 미국의 일부 주 및 카나다 일부 지방에서는 시험구간이 건설되었으며 시간이 경과에 따른 성능도 평가되었다(3, 4, 5, 8). 카나다에서는 크랙이 발생한 부위의 시공 준비와 실런트 작업에 대한 13개소의 크랙 실런트가 평가되었고 추천되었다(9). 실험결과 들에 따르면 크랙에 만약 습기가 있다면 실런트 작업이 되어서는 안 되며, 모든 크랙은 홈을 파서 시공해야 하며, 크랙 부위는 압축공기로 청소 직후에 시공이 되어야 하는 것으로 나타나 있다. 효과는 입증되지 않았으나 일부 크랙들은 오버밴드로 시공되도록 고무날이 사용되었다.
43개소의 고속도로 기관에 발송된 광범위한 질의서는 홈파기, 압축공기, 샌드블라스팅, 고압 물분사 호스, 화염 청소기, 고무판 및 녹이는 솥 등이 아스팔트 포장부위의 크랙부위를 충진하는데 사용되는 일반적인 도구 인 것으로 나타나 있다. 덧붙여 준비, 재료 및 방법에 관해 행해진 모든 연구조사와 함께 가열공기 주입봉이 실런트 시공 이전에 균열부를 건조시키기 위해 사용될 때 주입봉의 온도가 균열단면에 대한 취화현상 발생 가능성 때문에 앞서 권고한 값 이하로 낮춰져야 한다는 증거가 있다(10, 11)
3. 방법론
실험계획
독립변수
이 실험의 독립변수는 아래와 같다.
공급업자 : A, B, C
균열부 준비 : 홈파기(Routing), 가열공기 주입봉(Hot Air Lance), 공기청소(Air Blow)
실런트 취급 : 내민줄눈(Overband), 평줄눈(Flush), 홈줄눈(Recessed)
공급업자는 가열된 액상의 크랙 실런트 취급하는 3개의 다른 제조업체 이었다. 제조업체는 ASTM D6690 I, II 또는 IV의 시방서 기준에 일치하는 재료를 공급하도록 지시되었다. 모든 공급업자는 1일간 위와 같은 준비방법에 따라 제품 설치에 필요한 장비와 인력을 제공했다. 연구팀은 원하는 재료가 규정된 방법으로 균열부에 바르게 시공되었는지를 보장할 수 있는 검사인력을 지원하고 교통통제를 시행하였다. 균열부는 100psi 의 압축공기를 사용하여 간단히 불어내는 방법으로 준비되었으며, 균열부를 따라 0.5인치의 폭과 깊이로 홈을 파는 라우팅 작업 후에 압축공기를 이용하여 잔재를 청소하였다. 실런트는 가압봉을 이용하여 뜨거운 액상의 재료를 균열부에 주입하는 방식으로 시공되었으며 포장부위에 평탄하게 채우거나 약간 넘칠 정도로 주입 후 V자 모양의 고무밀대로 표면을 문질러 여분의 재료를 제거하는 방법이 사용되었다.
실험에 사용된 모든 재료와 각 위치별 시공방법에 대해 그림 1에 표시하였다. 총 426개소의 균열부 시공관련 사항이 이 연구서에 기록되었다. 이들 재료의 성분은 표 1에 제시되어 있다. Y1과 X3재료는 규정된 시방서에 따른 부착강도 시험을 통과한 유일한 재료들 이었다.
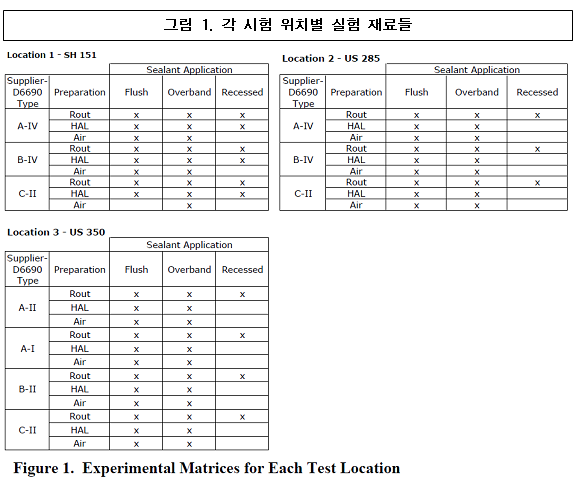
세 곳의 실험 장소는 다음과 같다.
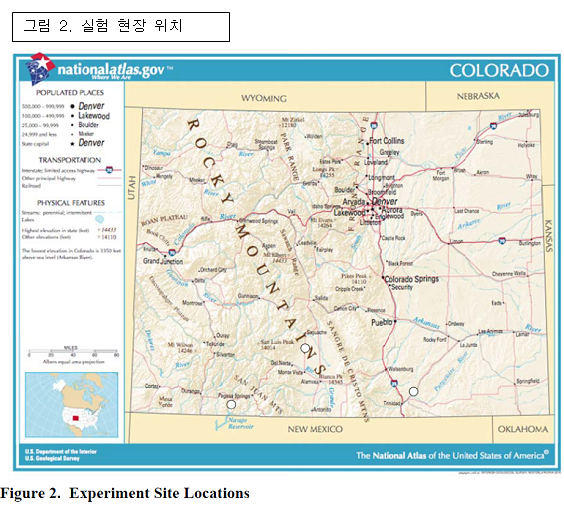
위치 1(Location 1) : 침니 롴 근처의 S.H 151
위치 2(Location 2) : 서왜치 남측 US 285
위치 3(Location 3) : 트리니다드의 북동측 US 350
세부 위치는 그림 2에 표시되어 있다.
모두 세 곳의 현장에는 쇄석기층에 아스팔트 콘크리트 이차선 포장도로가 있다. 세 곳의 현장에는 횡방향의 신축 균열과 일부 종방향 균열이 발생되어 있었다. 실험대상에 포함된 그러한 균열들은 0.25인치에서 0.5인치 넓이로 어느 한족에 편중되지 않도록 각 제조업체들에게 균등하게 분포되어 있었다. 각 균열부에 시공된 크랙 실런트의 시공시기는 S.H.151(위치 1)은 2007년 10월 2일, US 285(위치 2)는 2007년 10월 3일, US 350(위치 3)은 2007년 10월 4일로 각각 기록되었다.
변동이 심한 다양한 결과
실런트의 성능은 2008년 3월 22일, 23일과 2008년 10월 15일, 16일 및 2009년 7월 7일, 8일에 세 곳의 현장에서 육안으로 상황을 조사하여 평가되었다. 이 조사에서 2007년 10월 2일과 3일에 시공된 크랙 실런트가 성능을 발휘하는지 균열여부를 측정함으로서 성능이 평가되었다. 균열부 퍼센트는 2007년 10월에 처음 시공 상태와 2008년 3월, 10월 및 2009년 7월에 측정한 균열부를 비교하여 계산되었다.
시공
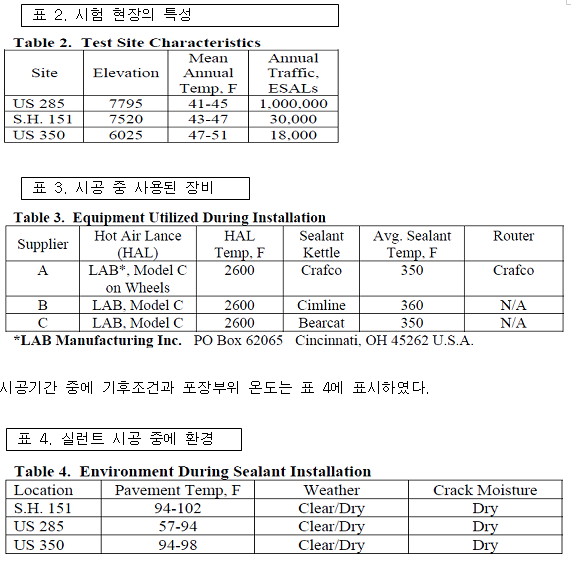
크랙 실런트의 시공은 2007년 10월2일과 3일에 이루어졌다. 시공이 이루어진 각각의 균열부위는 시공 이전에 확인되었고 포장부의 단면에 번호가 부여되었다. 시공은 크랙을 준비하는 두 멤버 가운데 한 팀과 크랙을 시공하는 두 멤버 가운데 또 한 팀이 사용하는 실런트를 공급하는 회사들에 의해서 이루어졌다. 시공절차는 6개의 각 균열부 그룹에 한 시간 이내에 준비를 한 이후에 균열부를 시공하는 방법으로 전 시공개소에 똑 같이 시행되었다. 시공업자들은 균열부에 압축공기로 이물질을 제거하고 균열부의 안쪽 단면이 가열되어 아스팔트가 녹여졌는지 여부를 확인했다. 공급업자들의 합의에 따라 온도가 실런트 주입 이전에 측정되었으며 재료들도 제조업체의 권고사항에 따라서 시공되었다.
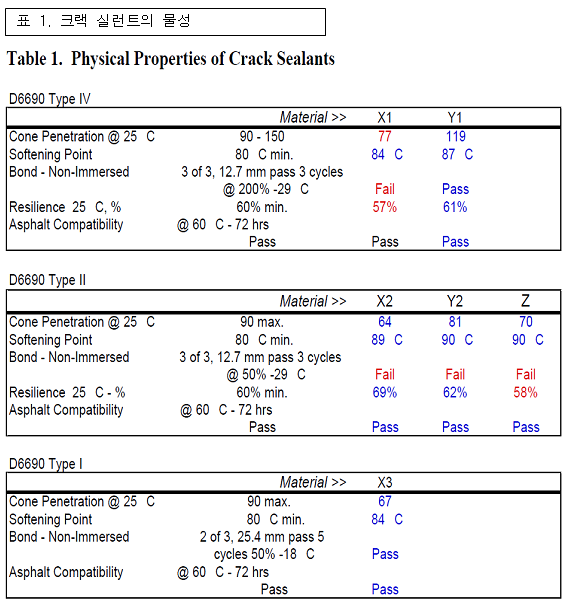
각각의 공급업자는 시공부위의 위치와 각 현장에 사용되어야 하는 방법을 나타내는 지도가 주어졌다. 연구팀의 위원들과 주 교통부는 각 현장에 어떤 질의사항 및 관련문서 공급과 함께 공급업자들을 지원하기 위하여 참관인으로서 협력했다. 기후와 교통상황이 다르기 때문에 세 곳의 현장이 선택되었다. 표 2는 이러한 특성을 요약한 것이며 표 3은 사용된 장비와 운행특성을 요약한 것이다.
4. 시험 결과
실런트의 성능
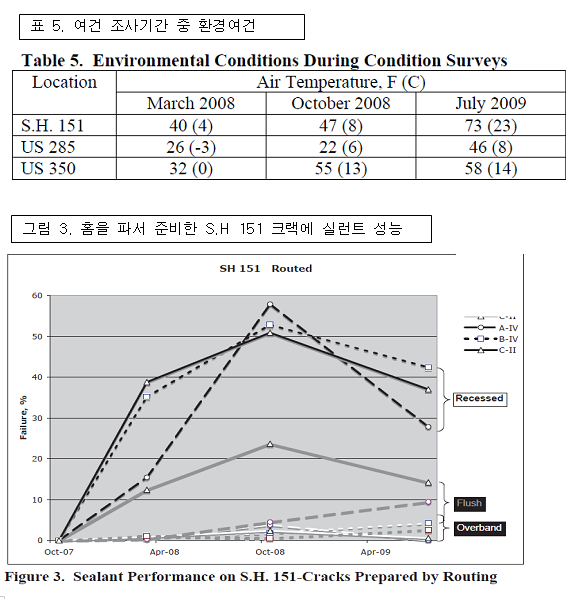
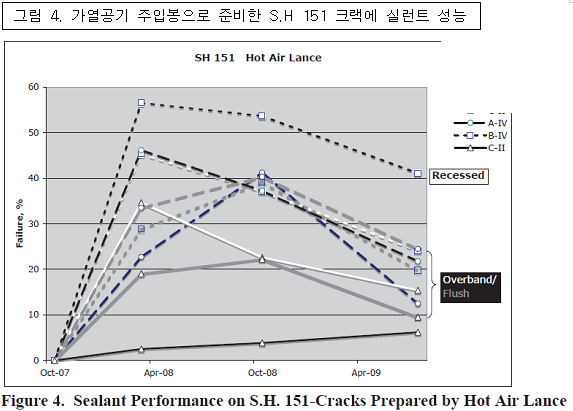
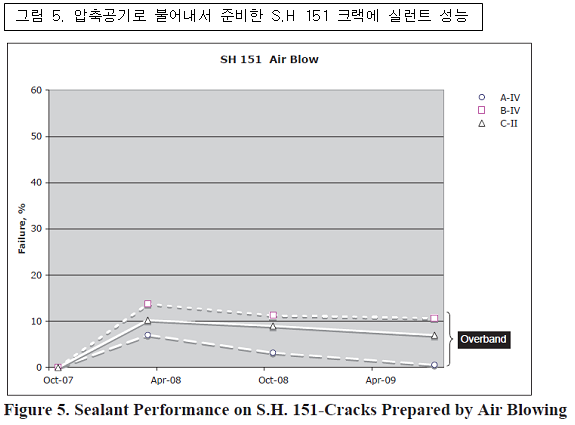
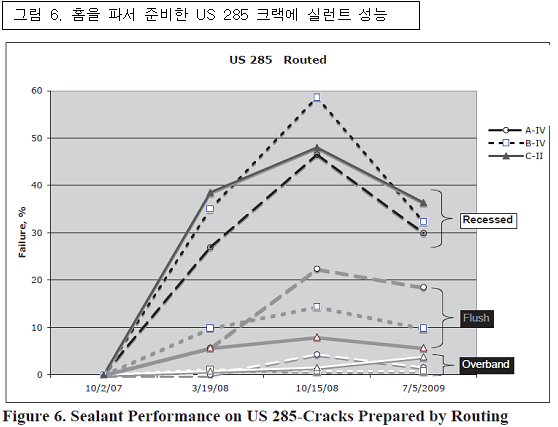
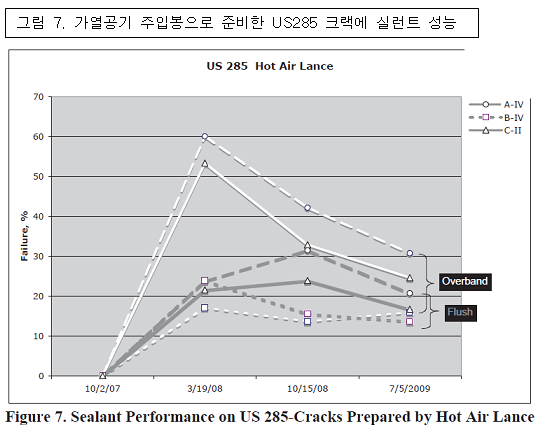
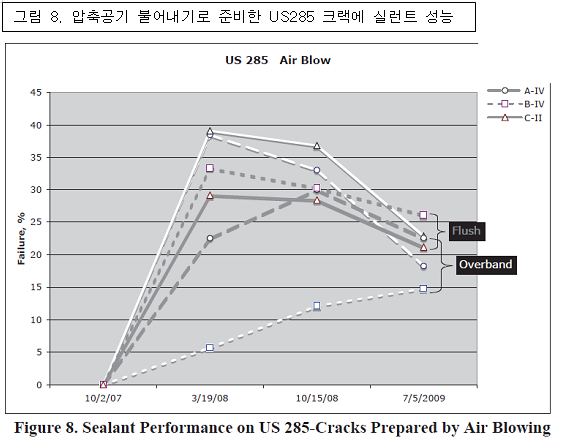
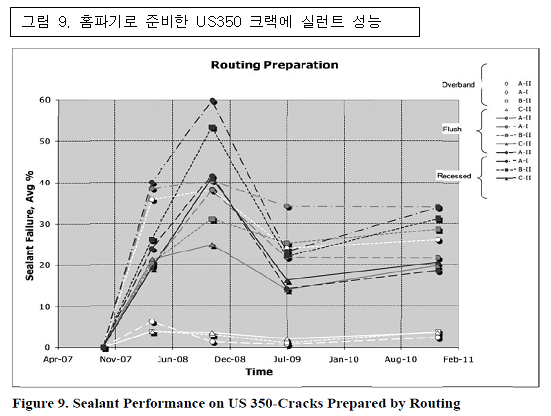
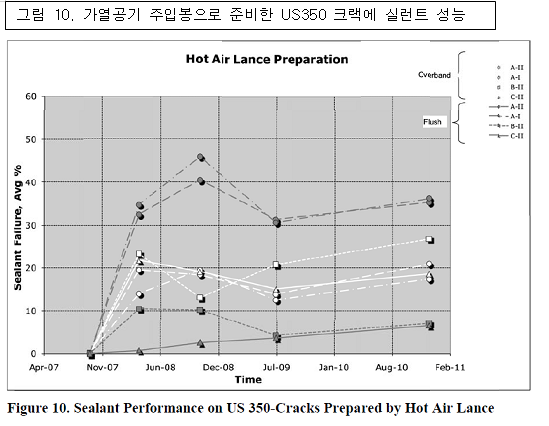
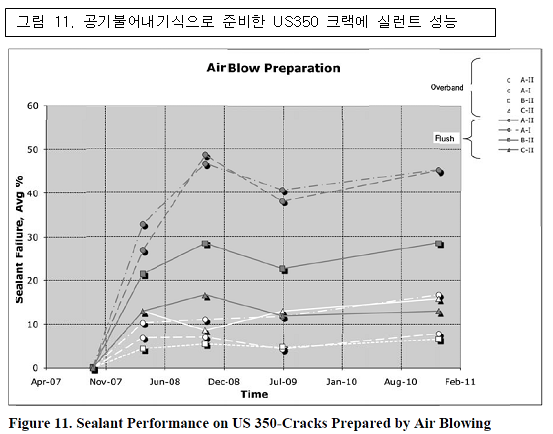
초기 실런트 시공 이후 한 현장에 대해 5개월, 12개월, 21개월 및 24개월 째에 세 개의 현장에서 시행된 육안 현장조사결과는 다음 장에 설명되어 있다. 이 결과들은 시공방법 별로 각각의 떨어진 위치에 대해 세 개의 그래프로 설명되어 있다. 일련의 결과들이 하나의 그래프에 표시되어 있으며, 가열공기 주입봉에 의한 결과와 불어낸 후의 결과들이 이어서 표시되어 있다. 모든 시공방법에 대한 결과를 비교하여 개선된 방법을 제공하도록 각 그래프에 포함되어 있다. 그래프를 분류하는 것을 돕기 위하여 잇따른 회의도 개최되었다. 내민줄눈으로 시공된 실런트 부위는 백색선이고, 평줄눈 실런트 부위는 회색이며 홈줄눈 실런트 시공부위는 흑색이다. A 공급업자는 원형과 점선(dashed lines)으로 계획하였으며, 사각 및 점선(dotted lines)에 의한 것은 B, 삼각형과 실선으로 연결된 것은 C로 지정하였다.
그림 3, 4 및 5는 S.H 151 위치의 홈줄눈, 내민줄눈에 의한 시공결과와 가열 공기주입방법에 의해 시공된 부위의 크랙 발생 결과들이다. 그림 6, 7 및 8은 US 285 위치의 홈줄눈, 내민줄눈에 의한 시공결과와 가열 공기주입방법에 의해 시공된 부위의 크랙 발생 결과들이다. 그림 9, 10 및 11은 US 350 위치의 홈줄눈, 내민줄눈에 의한 시공결과와 가열 공기주입방법에 의해 시공된 부위의 크랙 발생 결과들이다.
그림 5는 현장 여건 조사기간 중에 기록된 기온을 측정한 결과를 요약한 것이다.
성능의 분석
이 연구의 결과 분석은 많은 과제에 도전하는 것이다. 자료에는 다양한 결과가 존재하며 예외가 있기도 하지만 일관되게 두드러진 몇 가지 경향도 존재한다. 연구된 대부분의 상황에 대하여 크랙 실런트의 성능은 시간이 경과하면서 하자발생의 증가가 예상된 것 처럼 사선형으로 진행되지는 않았다. 반면에 하자는 2007년 10월 시공시기부터 2008년 3월에 첫 번째 조사한 시기에 증가했으며, 두 번째 조사시기인 2008년 10월까지는 꾸준히 증가하다가 세 번째 조사시기에는 2008년 3월에 시행된 수준정도로 줄어들었다. 이 결과에는 8개의 예외사항이 있다. 평줄눈 및 홈줄눈으로 시공한 A 공급업자는 전체 10%의 실패로 시간이 경과하면서 실패 율이 일정한 증가를 나타내고, 평줄눈, 내민줄눈 및 홈줄눈을 시공한 공급업자 B는 전체 3~4퍼센트의 실패로 시간이 경과하면서 꾸준히 실패율이 증가하는 것을 보여주었다. 또한 그림 4에서 공급업자 C 는 가열공기 주입봉과 홈 줄눈으로 시공하였는데 약 7%로 실패가 증가한다. US 285 위치에 홈줄눈 및 내민줄눈으로 시공된 그림 6의 B 및 C 제품은 약 2~4퍼센트의 실패율에 달한다. 그리고 그림 8은 공급업자 B가 US 285에 공기 청소와 내민줄눈으로 시공하였는데 15% 실패에 달하는 것으로 표시되어 있다. 공급업자 C 는 가열공기주입봉과 평줄눈으로 시공하였는데 그림 10에 US 350 위치에서 4%의 실패율에 달하며 공급업자 A-I는 US350위치에서 공기청소와 내민줄준으로 시공하였는데 그림 11에 표시된 바와 같이 11퍼센트의 실패율에 달했다.
다양한 크랙 실런트, 준비방법과 실런트 시공기법에 관한 총 72개소의 크랙 실런트 시공개소 가운데 단지 8군데의 시공사례에서 21개월 후에도 최대 11%에 달할 정도로 실패가 시간이 경과하면서 계속되었다. 기타 65개소의 시공개소는 12개월째 보다 21개월째에 덜 실패하는 것으로 양상을 나타내거나 실런트의 일부 손상회복, 즉 12개월 째에 시행된 실런트의 실패가 21개월째에는 손상회복이 되었다. 시간이 지남에 따라 상대적인 선형방법으로 실패했던 8개소의 시공위치 가운데 실패규모는 손상회복이 일어난 시공개소보다는 상당히 덜했다. 예를 들어, 그림 3에서 홈줄준으로 시공한 모든 공급업자들은 2008년 조사에서 50~58%의 실패율에 달했으며, 2009년 7월 조사에서 28~42%로 회복되었다. 이러한 동향의 예외는 2008년 10월에 약 3%의 실패율에 달하다가 2009년 7월에는 거의 0%로 회복된 것으로 나타난 그림 3에 공급업자 C 이다.
포장부위의 신축팽창에 의한 것이라고 이러한 일들을 설명할 수 있을지도 모른다. 만약 2008년 10월에 조사가 포장부위가 추운 여건에서 시행되었다면 균열부는 좀더 틈 간격이 넓고 더 많이 발생되었어야 한다. 만약 그 다음 조사가 무더운 때에 시행되었다면 크랙 실런트는 포장부위가 팽창했을 때 회복이 될 수도 있을 것이다. 이것은 화씨 20도 및 30도 온도차이가 2008년 10월과 2009년 7월에 거의 동등했던 US 350 지역에서 발생된 상황을 설명하지 못한다. 이런 이론을 시험하기 위하여 균열부 폭의 변화에 대한 평가치를 조사해 볼 수 있다. S.H 151에 균열은 평균 28피트 떨어져 있다. 열팽창계수는 약 10 E-06 in/in/C 이므로 균열 폭의 변화가 S.H 151에서 섭씨 15도 온도차이에 0.05인치 일 수 있다. S.H 151에 균열이 2008년 10월에 0.125인치에서 0.25인치 였기 때문에 만약 그들이 2009년 7월에 스라브 단부에서 열팽창으로 0.025인치였다면 그 차이는 정밀 거리측정기인 마이크로미터 없이는 알기 힘들었을 것이다. 그러므로 손상회복이 스라브의 신축팽창에 의한 것이라고 분명하게 설명될 수는 없다.
S.H 151 및 US 285지역에 홈줄눈으로 시공한 크랙 실런트는 같은 위치에 평줄눈이나 내민줄눈에 비하여 상당히 시공상태가 나빴다. 홈줄눈은 2008년 10월 조사기간 중에 US 350 위치에서 다른 방법보다 시공상태가 더 나쁘게 시공되었다. 그러나 2008년 10월과 2009년 7월에 사이에 이들 균열은 다른 방법으로 시공한 것과 같은 정도로 원상회복되었다.
US 285지역에 최종 마감층에 발생한 범프들
아스콘 마감층은 2009년 9월 2일 및 3일에 US 285지역의 시험구간에 시공되었다. 마감층은 남측방향 차선에 1인치 두께로 북측방향 차선에 1.5인치 두께로 SX급의 아스콘으로 구성되었다. 두 개의 두께는 만약 마감층의 두께가 충진된 균열부 위에 마감층에서 나타나는 범프와 가로균열의 잠재적인 원인인지를 확인하기 위하여 시도되었다. 남측방향 차선에 1인치 두께의 마감층 시공을 시작으로 9월 2일에 노견, 그 후 9월 3일에 북측방향 차선 마감층과 노견을 1.5인치 두께로 시공하는 식으로 진행되었다.
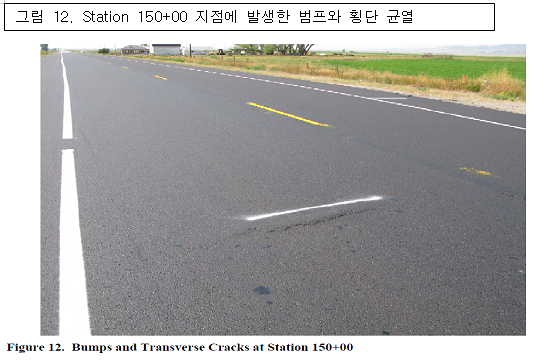
범프와 가로균열은 그림 12에 나타나 있는 것처럼 약 Station 150+00 지점의 시험구간 남쪽에 사전 마감층 시공기간 중에 나타나기 시작했다. 계약업체는 이런 어려운 상황이 발생하는 것을 완화시키려고 철제 진동다짐롤러를 공기타이어식 다짐 롤러로 변경하는 등의 노력을 했다. 철제 진동다짐롤러는 보맥 BW190AD와 캐터필라 CB534C가 사용되었다. 공기타이어식 다짐롤러는 Hypac C530AH 와 캐터필라 PS150B 였다. 그러나 Station 150+00 지역에 사용된 크랙 실런트의 재료 성분은 알려지지 않았으므로 범프와 가로균열이 재료와 관계가 없었는지 확인하는 것은 불가능 했다. 하나의 실험이 만약 범프와 균열이 크랙 실런트 시험구간 안에서 다시 발생되었는지를 확인할 수 있도록 시행되었다.
그 실험은 표 6에 표시된 것처럼 시행되었다. 도로포장은 남측방향의 주행차선에서 북측방향으로 있었으며 롤러로 시공된 노견은 표에 나타낸 것처럼 다짐이 이루어졌다.
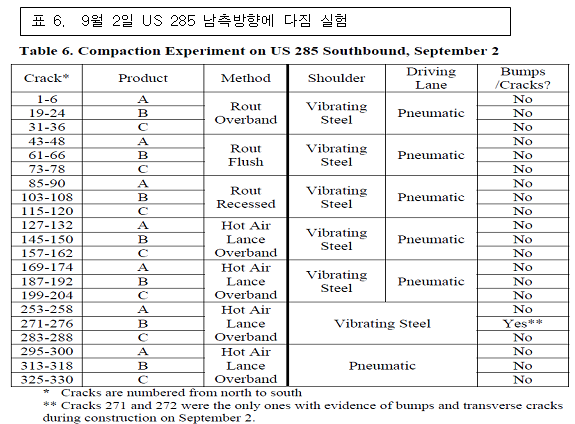
그 시공업체는 남측으로부터 균열 330 위치의 시험구간에 진입하면서 부터는 공기식 타이어롤러를 사용했다. 시공업체는는 균열번호 288지역에서 북측으로 이동하면서 철제 진동다짐롤러를 변경하도록 요청받았다. 288지역에서 철제 진동다짐롤러를 변경하자마자 첫 번째 횡단 균열과 범프는 균열부 줄눈작업부위 위의 크랙 272 및 271에 나타났다. 평탄성에 대한 인센티브가 없기 때문에 시공업체는 주행차선에서 압축공기 타이어식 롤러로 교체하였으며 노견에는 진동식 롤러를 사용하였다. 남측방향 차선에 오버레이층은 물론 진동롤러를 사용한 노견에서 조차 범프와 가로균열은 더 이상 발생하지 않았다.
2009년 9월 3일은 US285 지역의 북측방향 차선에 오버레이 시공 두 번째 날이었다. 1.5인치 오버레이는 크랙 330에서 크랙 1까지의 방향으로 시공되었다. 실험은 표 7에 표시된 바와 같이 9월 2일에 남측방향 차선에 크랙 271과 272에서 발생이 예상되는 범프와 가로균열을 만들기 위해 몇 가지 예외를 가지고 반복되었다. 범프와 균열의 첫 번째 증거는 그림 13에서 271과 275 크랙에서 발생했다. 이들 범프는 9월 2일에 남측방향 차선에서 발생예상된 것보다 훨씬 심했다.
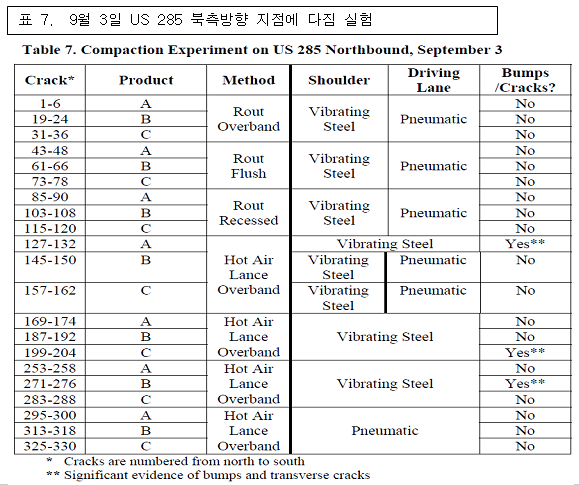
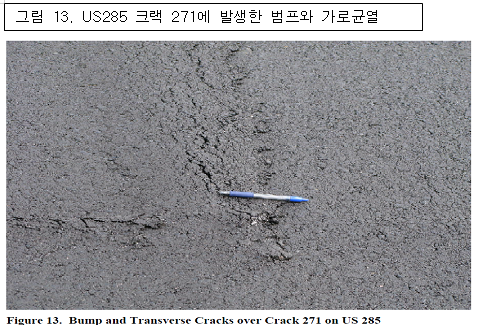
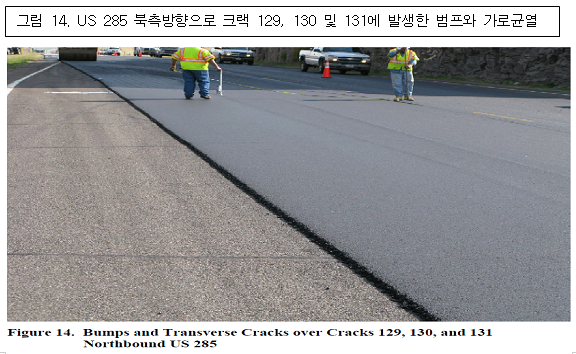
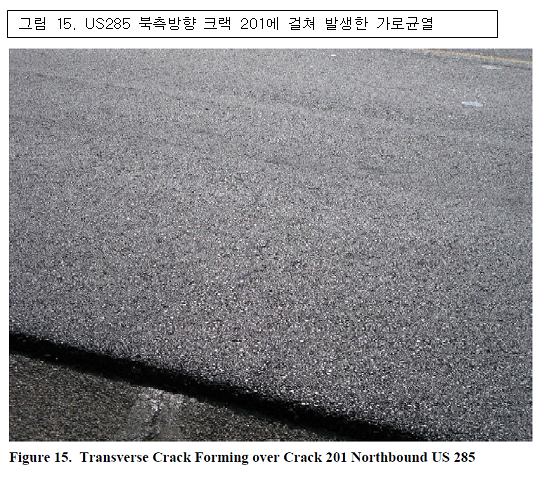
범프와 가로균열을 만들기 위한 두 번째와 세 번째 시도는 크랙 199에서 204에 걸쳐 시행되었으며 크랙127에서 132에 다시 시도되었다. 이 실험의 결과는 그림 14 및 15에 표시되어 있다. 크랙과 범프의 심각한 정도는 진동롤러의 통과횟수에 직접 관련이 있는 듯 했다. 균열이 롤러가 처음 통과한 후에 나타나기 시작했으며 시공업체는 추가적인 롤러다짐으로 실험을 계속하는 것을 주저했다. 크랙 271에 걸쳐 나타난 크랙과 범프의 심한 정도는 진동다짐롤러가 보다 덜 다짐을 했기 때문에 크랙 199에서 204까지 또는 127에서 131까지 크랙에 걸쳐 일어났다.
5. 결론
1. 시간이 경과하면서 발생하는 단순히 등비례적인 실패는 이 연구조사에서 검토된 크랙 실런트 시공과는 무관한 것 같다. 평가된 대부분의 방법에 의한 결과를 볼 때 첫해에 실패가 증가되었으나 그 이후에는 줄어들었다. 이런 움직임은 크랙 실런트에 있어서 손상회복 메카니즘의 결과인 것 같으며, 가로균열 사이에 포장판의 신축팽창에 의한 것이라고 단순히 설명할 수는 없다. 이런 메카니즘은 실런트 재료, 시공방법이나 위치에 관련되어 있는 것 같지는 않으며, 이 연구조사에서 검토된 포장부위에 조사내용을 벗어난 것일 수도 있다.
2. 크랙 실런트가 이전에 시공된 부위의 포장기층위에 오버레이가 시공될 때 종종 나타나는 범프 와 가로균열들이 US285 위치에 이번 연구를 위해 임의로 만들어졌다.
3. 세 제조업체들에 의해 US 285 위치에 시공된 크랙 실런트가 시공된 지 2년 후에 다시 확인이 이루어졌다.
4. 범프와 가로균열의 최악의 상황은 진동다짐 모드로 원통형 롤러가 운행한 횟수에 정비례하는 것으로 보인다.
5. 범프와 가로균열들은 이러한 현상들이 한 곳에서 오버레이 하기 이전에 소나기로 기층이 온도가 내려간 이후에 나타났으므로 포장기층부의 온도에 관련된 것 같지는 않다.
6. 권고사항
위 결론은 한 곳을 기준으로 한 것이다. 원통형 다짐롤러가 범프와 가로균열의 원인이라는 것을 입증하기 위하여 하나의 실험이 다양한 여건속에서 결과를 만들어 내도록 계획되어야 한다. 예를 들어 균열과 범프가 진동다짐롤러가 노견에 사용될 때 남행의 차선에서는 자주 발생하지 않았기 때문에 이런 사전실험에 의한 결과는 분명하지가 않다. 또한 북측방향으로 오버레이의 두께가 이런 현상이 단지 북측차선과 남측차선에 의한 차이라는 것 때문에 범프와 균열현상을 악화시켰는지 어떤지가 알려지지 않고 있다.
끝으로 많은 균열들이 발견되었고 향후에 점검할 수 있도록 식별될 수 있기 때문에 이 포장부위에 균열이 어느 정도 발생하는지에 대한 연구의 기회가 남아 있다. 균열부 충진재가 가로 신축균열이 있는 오버레이층에 균열발생 빈도를 낮추다는 몇몇 증거(샤마, 1991년)는 있다. 이 포장부위는 이런 크랙의 진행 정도를 연구하는데 아주 좋은 기회와 크랙 실런트의 비용대비 경제적인 가치에 관한 자료를 제공할 가능성이 있다.
US 285 북측 시험구간은 2009년 오버레이 시공이전에 그라스그리드 언더레이먼트로 시공되었다. 이구간의 균열발생 빈도와 비교하여 균열발생 감소에 관한 귀중한 정보를 제공할 가능성도 있다.
진동다짐 롤러 시공으로 생긴 균열과 범프가 다른 기존의 균열보다 더 빨리 표면에서 발생할 가능성이 있을 수 있다는 것도 가능한 일이다. 만약 이렇게 해서 생긴다면 진동다짐롤러 공법을 개선할 사유가 될 수도 있다.
1. 소개
2. 관련문헌 검토
3. 방법론
4. 시험결과
5. 결론
6. 권고사항
* 관련문헌
관련 연관정보를 한꺼번에 열람하고자 하시는 경우 정보 메뉴의 정보매트릭스에서 열람하고자 하는 정보의 키워드를 입력하여 검색해주세요.
| 항목명 | 논문 관련데이터내용 |
|---|---|
| 항목명 | 논문 관련데이터내용 |
| 항목명 | 논문 관련데이터내용 |
| 항목명 | 논문 관련데이터내용 |
| 원문 | 원문보기 |
초록(Abstract)
대화 상자는 사용자에게 작업에 대해 알리고 중요한 정보를 포함하거나 결정이 필요하거나 여러 작업을 포함할 수 있습니다. 대화 상자는 사용자에게 작업에 대해 알리고 중요한 정보를 포함하거나 결정이 필요하거나 여러 작업을 포함할 수 있습니다.
ScienceON 연계정보 (※ 관련정보는 한국과학기술정보연구원(KISTI)의 ScienceON 검색서비스를 통해 제공됩니다.)
-
등록된 댓글이 없습니다.